


大理石ブロックの切断ソリューションと実践方法超薄型マルチワイヤーソーマシン-s

大理石ブロック切断用の 3 つの超薄型マルチ ワイヤーソー ソリューション-
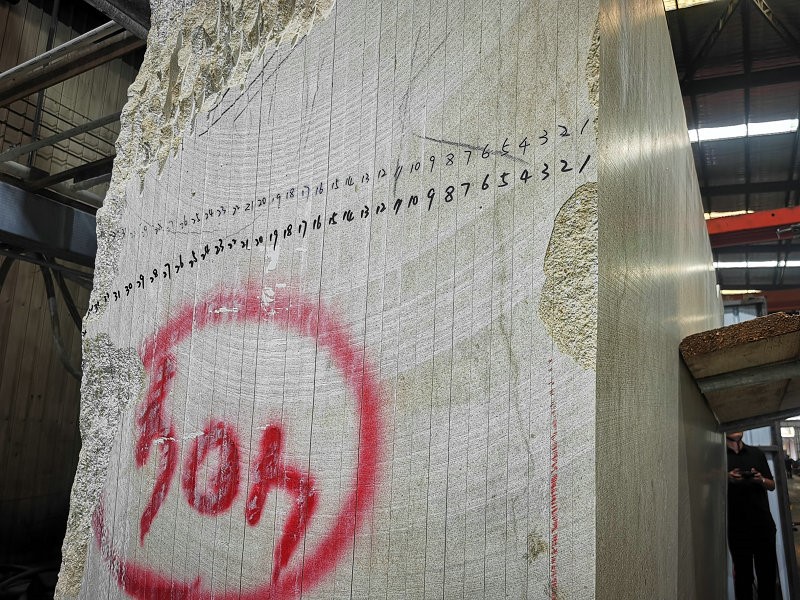
大理石ブロックは一般的に体積が大きく重いのが特徴です。大理石のスラブを切断するための中心的な要件は、高い生産率、正確な厚さ制御、および低い表面損傷という 3 つの重要な側面を明確に示しています。さまざまな種類の大理石の主な違いは、脆さ、テクスチャ構造、不純物含有量などの重要な点に集中しています。切断プロセスは、ブロック切断の高負荷と大きな切断量の特性に完全に適応する必要があります。これには、切断効率とスラブ品質の両方が基準を確実に満たすように、ダイヤモンド ワイヤの選択、プロセス パラメータ設定、および補助システム構成を的を絞った最適化および調整する必要があります。
以下は、ベスト プラクティス ガイドを形成するために実際の経験からまとめられた、さまざまなタイプの大理石ブロックに合わせたカスタマイズされた切断ソリューションです。
1. 非常に脆い光-色の大理石ブロック(代表的な品種: カラカタ、スノーフレークホワイト、カララホワイト)
コア切断の課題:
このタイプの大理石は非常に脆く、曲げ強度は 8MPa 以下です。ブロックの内部応力分布は不均一であるため、スラブ切断中にエッジ-貫通や木目-方向の亀裂欠陥が非常に発生しやすくなります。さらに、明るい色のスラブの表面はブランクの不純物による傷に非常に敏感であり、完成品には 90GU 以上の光沢レベルが必要です。-
カスタマイズされた切断ソリューション:
ダイヤモンド ワイヤの選択: 0.5-0.6 mm 高強度-の電気めっきダイヤモンド ワイヤが選択され、砥粒サイズは 50-60 メッシュに制御されます。母材は破断強度2800MPa以上の高炭素鋼線で、ブロックスラブ切断の高張力、高耐荷重の要件を十分に満たします。同時に、電気めっき層の砥粒脱落率を8%以下に厳密に管理し、発生源によるスラブ表面の傷や欠陥を防止します。
プロセスパラメータ設定 (スラブ厚さ 30 ~ 80mm に適しています):
線速度: 6-10m/s、低速で安定した切断モードを採用してワイヤーソーの振動が大理石の質感に及ぼす影響を最小限に抑え、スラブの平坦度が規格を満たすように振動振幅を0.02mm以下に厳密に制御します。
送り速度: セグメント化された正確な制御戦略を採用-初期段階 (0-5mm): 0.1~0.2mm/min、ゆっくりとした切削により原材料の表面応力を解放し、エッジ欠けを防ぎます。中期(素材厚さ5mm~80%):0.4~0.6mm/min、切断効率とスラブ品質のバランスを実現。最終段階 (残り 20%): 0.2 ~ 0.3 mm/min、下端の欠けや角割れを効果的に防止します。
張力制御:原材料の切断荷重に合わせて25〜30Nに設定し、スラブの内部組織亀裂を引き起こす可能性のある過度の張力を回避し、同時にダイヤモンドワイヤーの滑りを防ぎ、均一なスラブ厚さを保証します。
補助的な保護措置 (完成したシートの品質を確保することに重点を置く):
切削液: 低温水-ベースの切削液、-白化防止剤、腐食防止剤の複合配合が使用され、切削液の温度は 38 度以下に制御されます。多点霧化スプレーは 8 ~ 10 個のノズルによって実現され、スプレー圧力は 0.6 ~ 0.8MPa、液滴サイズは 10 ~ 15μm に制御され、切断領域を完全にカバーします。ダイヤモンドワイヤと切断面を効果的に冷却し、切り粉を素早く除去し、シート表面のウォーターマークを防止します。
ブランク固定: 真空吸着、剛性圧力ビーム、厚さ 10 mm のポリウレタン パッドを組み合わせた固定方法が使用されます。加圧ビーム圧力は0.3~0.5MPaに調整されており、ブランクのズレを効果的に防ぎ、板厚の偏りを防ぎます。
切りくず除去システム:リング状の負圧吸引ポート(負圧値-0.06MPa)を備え、10μmの精密二次フィルターと合わせて、切削時に発生する粉塵を素早く除去し、シート表面の傷を根本的に防ぎます。

2. 硬質結晶入り大理石ブロック(代表品種:ジャズホワイト、カララホワイト、グレーベインマーブル)
コア切断の課題:
これらのブロックにはモース硬度 7 の水晶が多く含まれているため、局所的な切断抵抗が 30% 以上急激に増加し、ダイヤモンド ワイヤの鈍化や折損につながりやすくなります。同時に、結晶を囲む柔らかい基板は亀裂を生じやすくなり、スラブの完全性に重大な影響を及ぼします。さらに、ブロックのサイズが大きいため、切断時のワイヤーソーのオフセットによる厚みの偏差が発生しやすく、完成品の精度に影響を与えます。
カスタマイズされた切断ソリューション:
ダイヤモンド ワイヤの選択: 砥粒サイズ 40-50 メッシュの 0.6-0.7 mm レジン-結合ダイヤモンド ワイヤが使用されます。レジンボンドは優れた自己研磨特性を備え、-多層スパイラル砥粒配置設計により、通常のワイヤーソーと比較して砥粒密度が 50% 増加し、ハードスポットの切断効率が大幅に向上し、ブロックの高負荷切断要件に適応し、スラブの連続的かつ安定した切断が保証されます。
プロセスパラメータ設定 (シート厚さ 50 ~ 100mm に適しています):
線速度: 8-12m/秒。線速度を高めると、結晶による砥粒の局所的な圧縮が軽減され、ダイヤモンド ワイヤの寿命が延び、滑らかで平坦な切断面が確保されます。
送り速度: 閉ループ切削力制御モードを採用し、力のしきい値を 30~35N に設定します。-切削力が 35 N を超えると (つまり、結晶質の密な領域に接触すると)、送り速度は自動的に 0.1 ~ 0.2 mm/min (たとえば、0.5 mm/min から 0.3 mm/min) 減少します。切削力が30N以下の場合、送り速度が自動的に上昇し、過負荷によるシート欠けやダイヤモンドワイヤーの断線を効果的に防止します。
張力制御: 動的張力補償戦略を採用し、30 ~ 35N に設定します。結晶領域に遭遇すると、自動的に1.5Nの張力補正を適用してワイヤーソーのたるみを防ぎ、シートカットの真直性を確保し、厚さの偏差を±0.1mm以内に厳密に制御します。
補助的な保護措置 (シートの精度と完全性の確保に重点を置く):
切削液: 極圧摩耗防止剤(リン酸エステルなど)を添加すると、結晶とダイヤモンド ワイヤの間の摩擦係数が 20% 減少し、切削抵抗が減少します。同時に、切削液の流量を 30 ~ 40 リットル/分に増やすと、切りくずの除去が向上し、結晶粉が砥粒に詰まるのを防ぎ、シート表面の傷を防ぎます。
機器の校正: 切断前に、レーザー位置決め装置を使用してガイド ホイール アセンブリの平行度を校正し、誤差が 0.015mm/m 以下であることを確認します。同時に水準器を使用して原料の配置位置を校正し、水平誤差を0.1mm/m以下に制御し、原料からの均一なシート厚さを確保します。
3. ゆるい-テクスチャーのある大理石のブロック(代表的な種類: ベージュの大理石、ゴールデン ベージュの大理石、ライトブラウンの網状大理石)
コア切断の課題:
このタイプの大理石は、気孔率が 3% 以上の緩い構造を持っています。スラブに切断すると、広範囲のテクスチャ損失やエッジの欠けが発生しやすく、スクラップ率が高くなります。-同時に、原石の表面積が大きいため、切削液が浸透し、スラブに色の変化が生じます。また、切断面は荒れやすく、その後の加工の光沢に直接影響を与え、加工コストが増加します。
カスタマイズされた切断ソリューション
ダイヤモンド ワイヤの選択: 50 ~ 60 メッシュの砥粒サイズと均一な分布を持つ 0.55 ~ 0.6 mm の電気めっきダイヤモンド ワイヤが使用されます。ニッケル合金メッキによりワイヤーの剛性が向上し、引張強度2600MPa以上を実現。これにより、遊離粒子の引き裂きが効果的に減少し、原石切断時の振動環境に適応し、スラブの完全性が最大化されます。
プロセスパラメータ設定 (シート厚さ 40 ~ 90mm に適しています):
線速度: 10-14m/s、高速切断モードを採用してダイヤモンドワイヤーとルーステクスチャー間の接触時間を短縮し、テクスチャーの剥離やエッジの欠けを軽減します。
送り速度: 0.5 ~ 0.7 mm/min、安定した送りを維持して、速度変動による局所的なテクスチャ領域の不均一な応力を回避し、エッジ欠けのリスクをさらに軽減します。
張力制御:32~36Nに設定し、高張力によるダイヤモンドワイヤーによる原石の「高速切断」を実現し、組織とワイヤー間の摩擦や剥離を軽減しながら、ワイヤーソーの安定した動作を保証し、シートの平坦度を保証します。
補助的な保護措置 (テクスチャの完全性の保護と色の違いの回避に重点を置く):
切削液:防水シーラント(シランカップリング剤など)を添加して、スラブ表面の液体の吸収を軽減し、色の違いを効果的に防ぎます。高圧スプレーによるゆるい組織の損失やスラブの損傷を防ぐために、スプレー圧力 0.4-0.6MPa、スプレー面積 0.8 平方メートル以上の低圧、大面積スプレーを使用します。
スラブの後処理-: 切断後すぐに、石の色に合わせた原石専用のシーラントをスラブの表面全体に塗布して石の孔を密閉し、その後の輸送や加工中にさらに質感が失われるのを防ぎます。これにより、切断面の基本的な光沢も 5 ~ 8GU 増加し、その後の研磨のための良好な基礎が築かれます。